判断一家湖南N-HAP热浸塑钢管源头工厂,先看四段工序的自制率:基管(焊管或无缝管)、前处理(抛丸或酸洗加磷化)、涂装(流化床浸塑)、固化(炉内交联)。四段都在厂内的,批次与交期最可控;基管外购、涂装在外协的,批次链条要跨两家核对。自制率问清了,谈价与谈交期才有依据。
源头工厂的说法要落到工序上
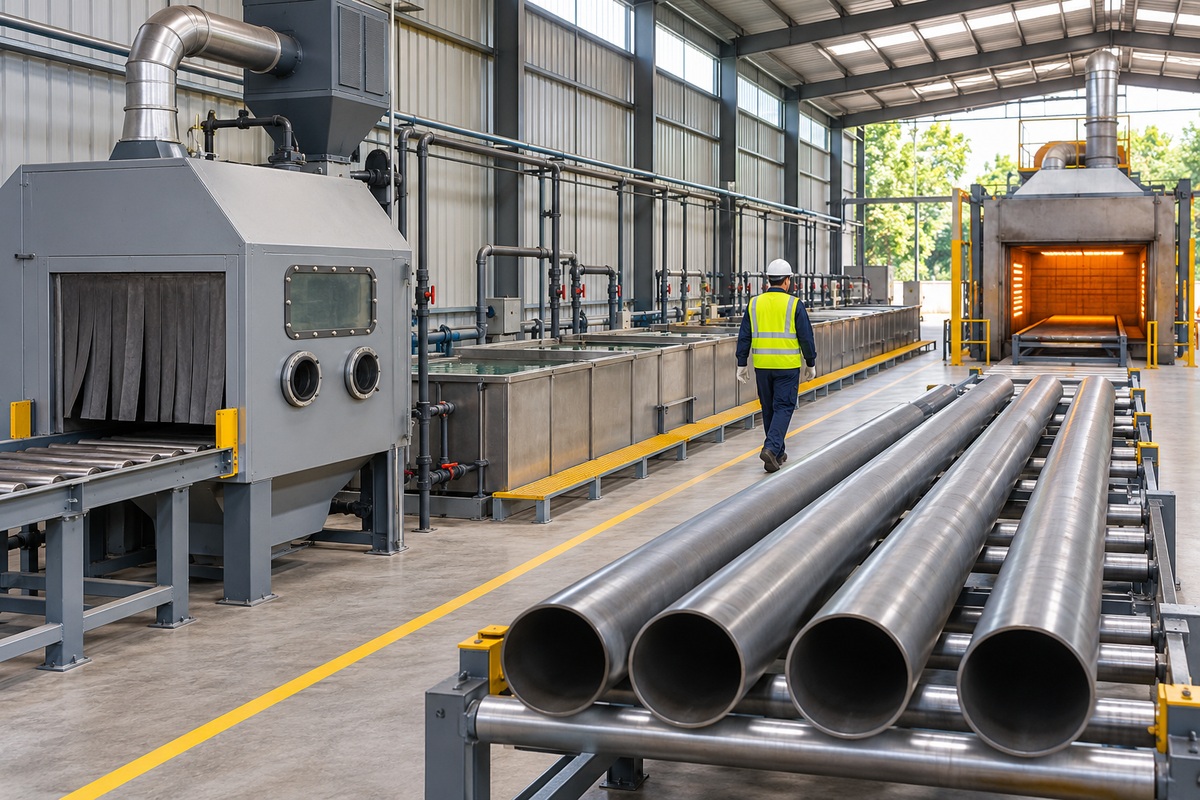
热线里常说“我们是源头工厂”,这句话落在不同工厂身上,含义差得很远。落到工序上才有意义:一根热浸塑钢管从钢卷到成品,要经过基管成型、前处理、涂装、固化四段,哪几段在自己的车间里完成,决定了这家工厂能控制到哪一步。
四段全自制的工厂,出问题能一路追到钢卷的炉批号、磷化槽的液位记录、涂装时的粉末批号。以涂装为核心、基管外购的工厂,强项是规格切换快、批量灵活,追溯要跨到基管供应商。两种都合理,采购方需要知道自己在跟哪一种打交道。
第一段:基管是买钢卷还是买成品焊管
基管决定力学性能的底盘。有制管线的工厂进钢卷,自己成型焊接,壁厚与圆度按内控标准走;没有制管线的进成品焊管,按GB/T 3091《低压流体输送用焊接钢管》验收来料。前者能把壁厚公差压得更窄,后者的优势是随时换规格。
核验办法:索取基管的材质证明与炉批号,看是钢卷入库还是焊管入库;称一米管重与该规格理论米重比对,用超声测厚读两端与中部三点。自制基管的工厂能调出钢卷的入库台账,外购的应有固定的基管供应商与进货记录。
第二段:前处理线的三种配置
前处理是附着力上限的决定环节。常见三种配置:抛丸加磷化、酸洗加磷化、以及抛丸加硅烷处理。抛丸线设备投入大、无废酸,适合大批量连续生产;酸洗线对异形件与厚氧化皮更彻底,需要配套废水处理;硅烷处理工序短、环保压力小,槽液维护要求更细。
看三样:抛丸机或酸洗槽是否在运行、磷化或硅烷槽的液位与温度记录是否连续、处理后的钢管表面是否均匀灰白且无返锈。锚纹深度常见控制在40—70微米,现场可用粗糙度对比样块比对。
第三段:涂装是流化床还是静电喷涂
热浸塑的主流工艺是流化床浸塑:预热后的钢管浸入流化粉末,粉末接触热壁熔融黏附形成连续涂层,内外壁一次包覆。也有工厂用静电喷涂加二次加热,涂层均匀性好、外观精细,边角覆盖要靠工艺补偿。
两种工艺的涂层断面形态不同,验收时看端口与内壁最直观:浸塑层在端口有明显包边,内壁覆盖连续;喷涂件端口常有薄边。技术要求里写明工艺类型与内外涂层厚度,比笼统写“热浸塑”更能约束供货。
第四段:固化与缓冷
固化段决定涂层交联程度与界面结合。炉温曲线按粉末牌号设定,恒温时间不足则涂层发黏、耐化学性下降;冷却过快则在界面产生收缩应力,落锤冲击时容易开裂。缓冷段的长度与风量按管径调整。
批记录是这一段的凭据:粉末批号、预热温度、浸塑停留时间、固化温度曲线、当班产量,五项能连续调出三个月以上,且与本批检验报告对得上,工艺纪律一般靠得住。
自制率怎么问、怎么验
问法要具体:基管是钢卷自制还是外购成品管、前处理线是抛丸还是酸洗、涂装是流化床还是喷涂、固化炉有几个温区。四个问题问完,工厂的能力边界就画出来了。回答含糊的,往往是把某一段外协而不愿细说。
验法也简单:走一遍车间,看四段工序的实际位置与运行状态;再抽一份批记录,核对记录上的时间与当班产量是否对得上车间实际。两项都过,源头工厂这四个字就落到了实处。
四段工序的自制与外包组合
| 工序段 | 自制时的能力 | 外包时的核对重点 |
|---|---|---|
| 基管 | 进钢卷自行成型,壁厚公差可控 | 索取材质证明与炉批号,称重测厚 |
| 前处理 | 抛丸或酸洗线自控,锚纹稳定 | 索取前处理记录与锚纹检测数据 |
| 涂装 | 流化床或喷涂线自控,内外包覆 | 确认工艺类型与内外涂层厚度 |
| 固化 | 分区温控,批记录连续 | 索取批记录并与检验报告对批号 |
常见问题:选型、核验与交付细节
Q1: 湖南N-HAP热浸塑钢管源头工厂的自制率,第一次沟通该问哪四个问题?
答: 问四段:基管是进钢卷自制还是外购成品焊管、前处理用抛丸还是酸洗、涂装是流化床浸塑还是静电喷涂、固化炉有几个温区。四个问题能画出工厂的能力边界,也能看出哪一段是外协。回答具体的通常工序完整,回避细节的多有环节在外。
Q2: 基管外购的热浸塑钢管厂,供货质量还能保证吗?
答: 能保证,前提是把来料环节纳入核对。索取基管的材质证明与炉批号、固定供应商的进货台账,到货按批称重与超声测厚,与本规格理论米重比对。基管外购的工厂强项是规格切换快,项目要做的动作是把来料检验写进技术要求与合同附件。
Q3: 热浸塑钢管的前处理,抛丸和酸洗在实际工程里怎么选?
答: 大批量连续生产用抛丸更合适,无废酸、表面均匀;异形件、厚氧化皮或返修件用酸洗更彻底,需要配套废水处理设施。两种工艺的锚纹都控制在40—70微米,验收看处理后管面是否均匀灰白、有无返锈,以及锚纹检测数据是否随批提供。
Q4: 流化床浸塑和静电喷涂的涂层,验收时怎么区分?
答: 看端口与内壁最直接。流化床浸塑的端口有明显包边,内壁涂层连续覆盖;静电喷涂件端口常出现薄边,内壁覆盖需要专门工艺补偿。技术要求里写明工艺类型与内外涂层厚度,到货用涂层测厚仪按根取三点读数,与要求值比对。
Q5: 怎么核实一家工厂的固化批记录是真的?
答: 抽一份批记录,核对四项:粉末批号与进货记录、预热与恒温温度、当班产量与当天车间的实际出管量、以及记录时间与检验报告的批次日期。四项能互相咬合,记录就站得住。再走一遍车间看固化炉温表与出料节拍,与记录比对更稳。
标准依据与工程边界
本文技术参数与做法依据DL/T 802.10-2019《电力电缆用导管 第10部分:热浸塑钢质线缆保护管》、GB/T 3091《低压流体输送用焊接钢管》、CJ/T 120《给水涂塑复合钢管》,并结合企业检验记录与项目实践整理;各规格的检验数据以对应送检批次报告为界。具体项目的管材规格、等级与验收指标以批准设计文件、招标文件、合同及技术规范为准。
资料与下一步
核对本规格参数可看热浸塑钢管技术参数,横向比对可看N-HAP产品页,索取样品、批次资料与报价可走到货验收清单。
福达未来工程对接
湖南福达未来钢塑管业有限公司|技术咨询 15399973028(何经理)|座机 0731-84111758|长沙经济技术开发区漓湘东路18号|仓储中转:长沙县黄兴大道花园村|展厅:望城区湾田国际五金城E区7栋115号|可按项目规格出具管材配比表、批次检验资料与报价核算单。