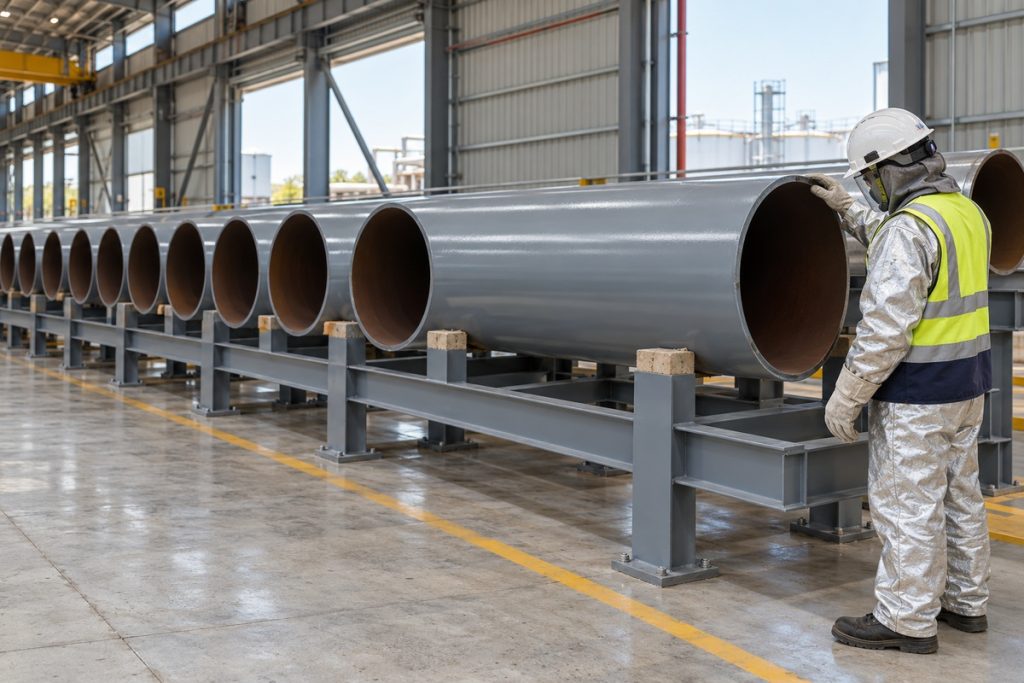
连续缠绕DBJ导管的强度来自四个工位:玻纤纱按设定角度供纱、树脂浸胶、芯模连续缠绕铺放、分段固化。纤维张力稳定、缠绕角准确、壁厚均匀,管子才有稳定的环刚度与光滑内壁;采购时看生产线与批次记录,比只看一份成品报告更能判断管身一致性。
一条连续缠绕线的四个工位
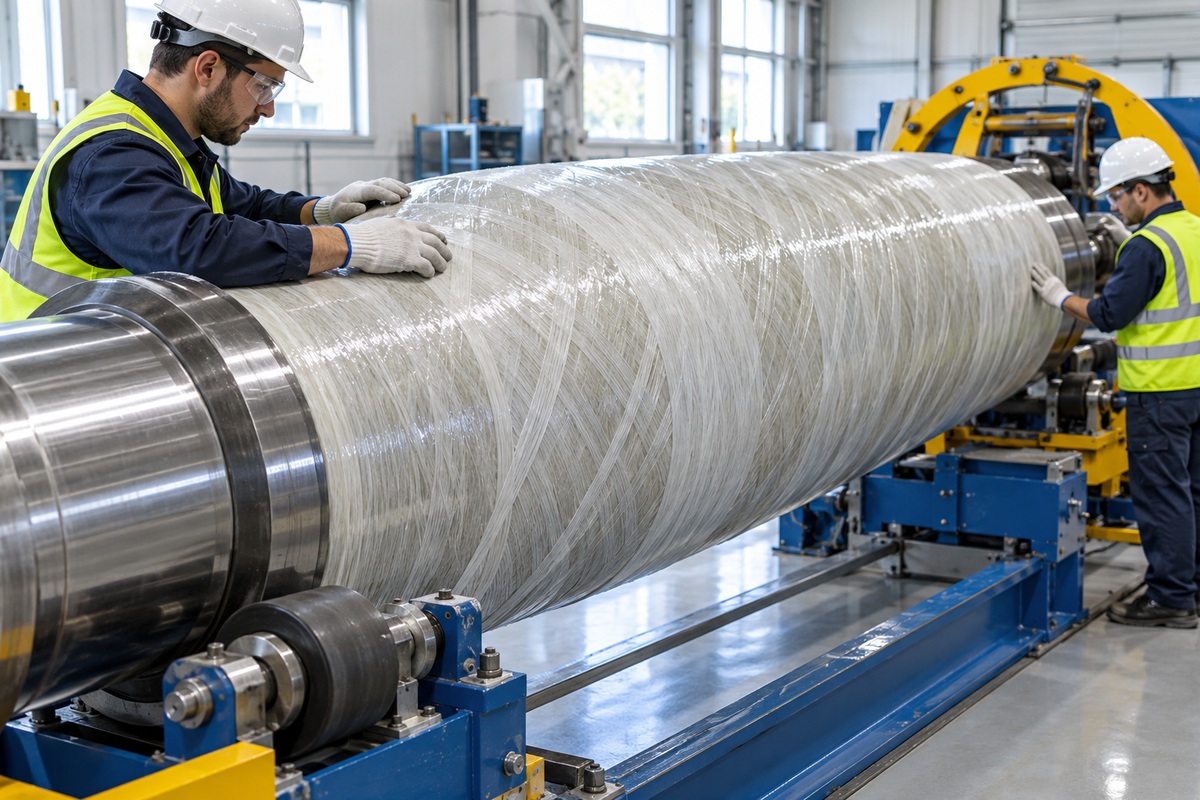
第一个工位是供纱,玻璃纤维无捻粗纱从纱架引出,经张力辊进入导纱环;第二个工位是浸胶,纱束通过树脂槽完成浸润;第三个工位是缠绕铺放,芯模匀速前进,缠绕头按设定角度往复铺放;第四个工位是固化,管坯进入加热区完成树脂交联,再切割定尺。
四个工位节拍一致,管子才能连续成型。任何一段张力波动或树脂含量偏差,都会在管身上留下壁厚不均的痕迹,环刚度检测时就表现为同批数据分散。
纤维张力与缠绕角决定管身强度
环向强度来自大角度缠绕层,轴向强度来自小角度铺放层。缠绕角偏离设定值,两个方向的受力分配随之变化,做压扁与弯曲试验时最先暴露出来。张力过松,纤维在树脂中呈波浪状,受力时先滑移;张力过紧,纱束磨损断丝,局部强度下降。
福达未来的连续缠绕线按规格设定缠绕角与张力区间,换规格时重新标定。批记录里保留纱束规格、树脂牌号、张力设定值、芯模速度与固化温度曲线,项目需要时可随批次资料一并提供。
壁厚均匀性怎么控制
壁厚由缠绕层数、纱束克重与树脂含量共同决定。层数按环刚度目标反算,树脂含量按工艺窗口控制。管身两端与中段的壁厚差异,主要来自芯模起停阶段的张力爬升与收尾阶段的减速。
控制办法是把起停段计入工艺损耗,切割时避开。到货抽检按管段两端与中部分别测厚,三点数据落在公差带内才算合格。
内壁光滑度与穿缆阻力
内壁光滑度取决于芯模表面质量、脱模剂涂布与固化度。芯模表面有划痕,管壁复刻出同样的纹路;固化不足,内壁发黏,穿缆时阻力上升。连续缠绕工艺的芯模是钢制抛光件,按周期抛光与检查。
内壁粗糙度低,电缆外护套在牵引时的摩擦损耗就小,单段可牵引的长度相应增加。项目上遇到过内壁有纵向条纹的管子,穿缆时护套被磨出白痕,返工整段更换。
出厂检验看哪几项
按JC/T 988-2023,出厂检验覆盖外观、尺寸、壁厚、环刚度、压扁与落锤冲击。外观查内壁有无气泡、分层与杂质;尺寸查内径、外径与长度偏差;环刚度与压扁按批取样;落锤冲击查低温脆性。
检验数据按批归档,与管身喷码的批号对应。项目方拿到的是本批数据,与其他规格、其他批次的数据分开看待更准确。
采购时怎么核工艺
三个动作:一是到厂看线,看纱架、浸胶槽、缠绕头与固化炉是否在运行状态,看换规格时的标定记录;二是抽一份批记录,核对张力、温度、芯模速度与实际生产时间是否对得上;三是取一段管做内壁目视与端口检查,看有无分层与毛刺。
三个动作做完,再谈价格与交期。工艺稳的供应商,批次之间的数据离散度小,现场穿缆的阻力也稳定。
连续缠绕四个工位的控制参数与工程影响
| 工位 | 关键控制参数 | 对工程的影响 |
|---|---|---|
| 供纱 | 纱束规格、张力区间、导纱环位置 | 张力波动导致壁厚不均 |
| 浸胶 | 树脂牌号、胶液温度、浸润时间 | 树脂含量偏差影响环刚度 |
| 缠绕铺放 | 缠绕角、芯模速度、铺放层数 | 角度偏差改变环向与轴向强度分配 |
| 固化 | 升温曲线、恒温时间、冷却速率 | 固化不足内壁发黏,穿缆阻力上升 |
常见问题:选型、验收与供货细节
Q1: 连续缠绕DBJ电缆导管的强度主要由哪几道工序决定?
答: 由供纱张力、浸胶树脂含量、缠绕角与固化度四道工序共同决定。供纱张力稳定保证壁厚均匀,树脂含量决定环刚度上限,缠绕角决定环向与轴向的强度分配,固化度决定内壁光滑与层间结合。四道工序的批记录齐全,管身一致性才有依据。
Q2: 同样是SN32的DBJ导管,不同厂家的实测环刚度会差多少?
答: 差异主要来自壁厚均匀性与树脂含量控制。工艺稳定的生产线,同批抽样的环刚度数据集中在公称值附近;起停段未剔除、张力波动大的批次,数据离散明显。采购时索取本批的环刚度实测值与抽样数量,比只看合格结论更有判断力。
Q3: DBJ导管内壁出现纵向条纹会影响穿缆吗?
答: 会有影响。纵向条纹多来自芯模表面划痕或脱模剂涂布不均,穿缆时电缆外护套与条纹持续摩擦,长距离牵引后护套表面出现磨痕甚至露白。验收时用强光手电照内壁,发现连续条纹就要求换管,穿缆前再通球确认。
Q4: 连续缠绕工艺和玻璃钢夹砂管、BWFRP管有什么不同?
答: 连续缠绕铺放是纱束连续缠绕成型,管身无纵向接缝,环向与轴向受力层同时形成;玻璃钢夹砂管以短切纤维与石英砂为主,刚度靠壁厚堆叠;BWFRP是纤维编织后拉挤成型。三者执行标准不同,电力通道选型时按JC/T 988-2023核对DBJ的环刚度与压扁指标。
Q5: 到厂考察连续缠绕生产线,重点看哪几个地方?
答: 看纱架与张力控制、浸胶槽液位与温度、缠绕头的角度设定、固化炉的分区温度表,再看换规格时的标定记录与最近三批的检验数据。现场让工人演示一次换规格操作,能看出工艺纪律;只看成品仓库判断不了管身一致性。
标准依据与工程边界
本文技术参数与做法依据JC/T 988-2023《电缆用纤维增强塑料连续缠绕铺放导管》、GB/T 20041.1-2015《电气安装用导管系统 第1部分:通用要求》,并结合企业检验记录与项目实践整理;各规格的检验数据以对应送检批次报告为界。具体项目的管材规格、等级与验收指标以批准设计文件、招标文件、合同及技术规范为准。
资料与下一步
需要核对本规格参数可看连续缠绕DBJ导管技术页,需要横向比对可看DBJ导管产品页,索取样品、批次资料与报价可走联系与报价。
福达未来工程对接
湖南福达未来钢塑管业有限公司|技术咨询 15399973028(何经理)|座机 0731-84111758|长沙经济技术开发区漓湘东路18号|仓储中转:长沙县黄兴大道花园村|可按项目工况出具管材配比表、批次检验资料与报价核算单。