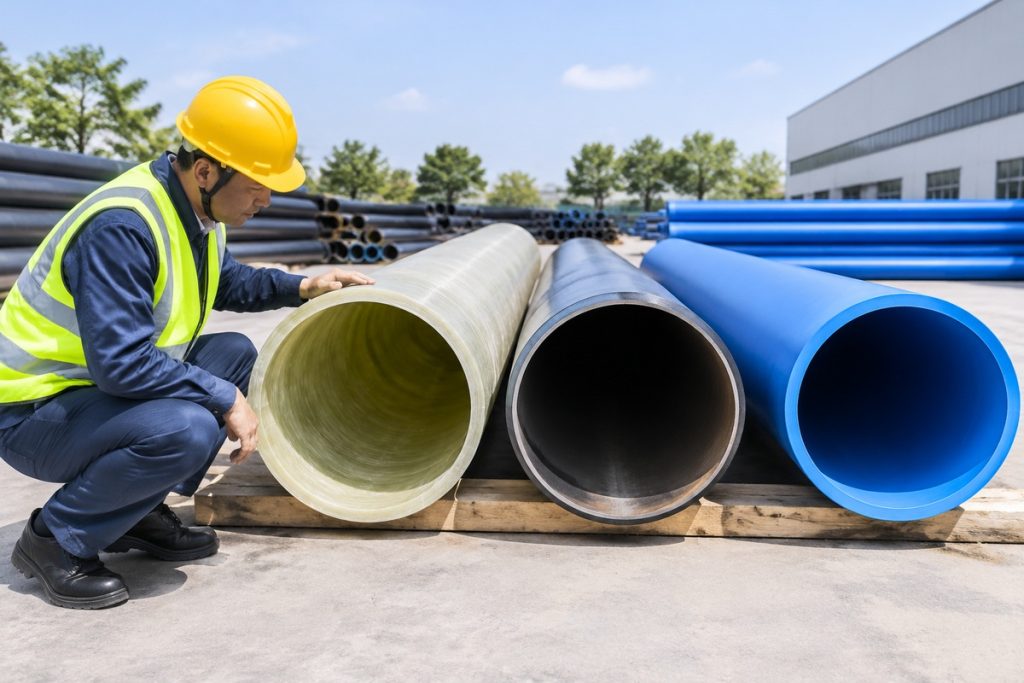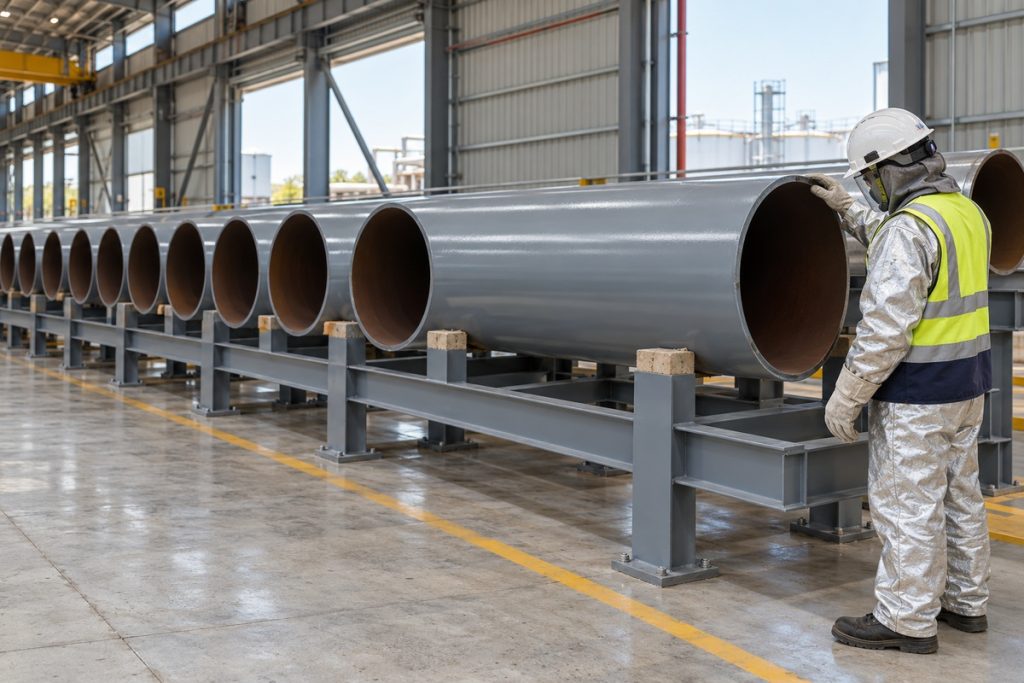
涂塑钢管的价值不只在防腐,更在穿缆。内壁摩擦系数控制在0.3以内,同样一段120米的牵引,起始拉力明显低于普通镀锌管,电缆外护套受到的刮擦随之减少。选型时把内壁状态、端口倒角、润滑方式三项写进技术要求,长距离牵引就能一次成型。
牵引力从哪里来
电缆牵引的阻力由三部分组成:管壁与护套的摩擦、弯曲段的附加阻力、管口与井口的导向阻力。直段为主的路由,摩擦占大头;弯头多、进出井频繁的路由,附加阻力占比上升。
摩擦阻力与摩擦系数成正比。内壁粗糙的管子,护套与管壁的实际接触面积大,摩擦系数高;内壁光滑的管子,接触面在润滑剂作用下形成液膜,阻力显著下降。
还有一项常被忽略:井位布置。牵引机与导向轮的角度偏离管口中心线,护套在端口形成额外剪切力,摩擦系数再低也会磨损。井位放线时把管口中心与牵引机滚筒对中,偏差控制在允许范围内。
0.3与普通镀锌管的差别
涂塑钢管内壁是改性聚乙烯或环氧涂层,表面光滑,摩擦系数常见控制在0.3以内;普通镀锌管内壁有锌瘤与焊缝凸起,摩擦系数明显偏高,长距离牵引时拉力上升更快。
按120米一段估算,摩擦系数从0.3降到0.2,牵引力的理论降幅接近三成。实际施工还要考虑弯曲与润滑,但趋势一致:内壁越光滑,单段可牵引长度越长,中间工作井的数量越少。
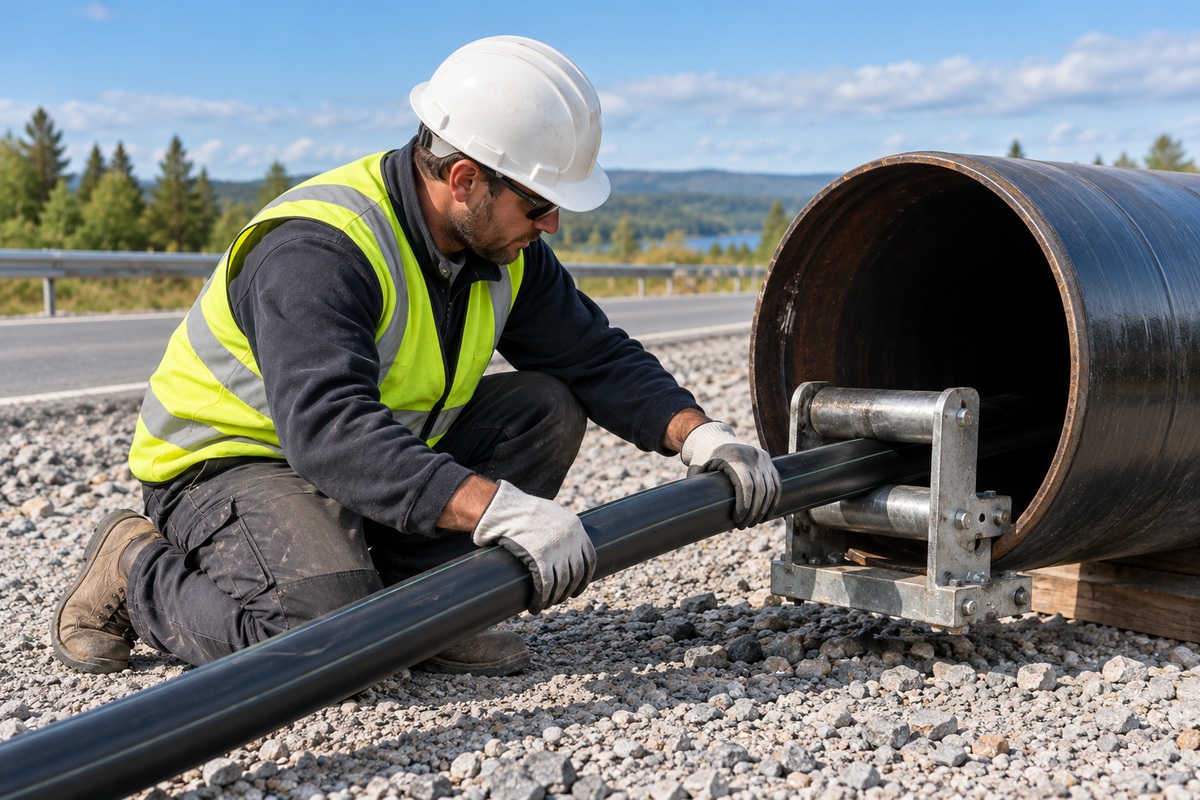
内壁光滑度怎么保住
三个环节:芯模或内衬表面质量、涂层固化度、切割后的端口处理。内衬表面有划痕,涂层复刻纹路;固化不足,涂层发黏,穿缆时被护套带走一层;切割后端口有毛刺,穿缆第一米就把护套刮伤。
福达未来的涂塑钢管执行GB/T 20041.1-2015《电气安装用导管系统》及CJ/T 120相关要求,内外涂层一次成型,端口做倒角与打磨,出厂前逐根通球检查内壁。
检查内壁还有一招:用白布团从一端拉到另一端,布团表面粘附的杂质与划痕能反映内壁状态。布团上出现铁屑与砂粒,说明管内清理没有做完;出现白色粉末,说明涂层固化不足。这一招成本低,现场随时可做。
端口倒角:最容易被忽略的一步
管口是穿缆的第一道关口。切割后用砂轮把内缘倒成圆弧角,角度平缓、表面无毛刺,再清掉铁屑。倒角不到位,牵引时护套在端口被剪切,绝缘层受损后耐压试验就会出问题。
现场做法是切割后立即倒角并贴封口纸,穿缆前再检查一遍。切割与穿缆间隔时间长的,端口要加护口套,防止运输与回填阶段磕碰变形。
润滑与分段接力
润滑剂按电缆护套材质选择,聚乙烯护套与交联聚乙烯护套适用的配方不同。涂刷要均匀,起始段与弯曲段加量,直段薄涂即可。润滑剂过量会在低点积聚,回填前清理干净。
长距离敷设采用分段接力:在中间工作井设牵引机与导向轮,前段牵引到位后从另一端续拉。分段点选在直线段,避开弯头,接头处预留检修余量。
采购时三个验证动作
一是看内壁:手电照进去,涂层连续、无流挂、无杂质,用手指触摸无黏感;二是测端口:倒角圆弧平缓,无毛刺与锌瘤;三是查资料:本批检验报告里的涂层厚度、附着力与压扁数据齐备。
三个动作在到货当天完成,问题当场提出。批量大的项目先取一段做穿缆试验,用同规格电缆短段试拉,记录起始拉力,数据比口头承诺可靠。
样品与报告一起留档:取一段300毫米的管样,标注规格、批号与到货日期,与本批检验报告一并归档。后期出现穿缆异常,样品可以做复检对照,比口头追溯更直接。
内壁状态对穿缆牵引的影响对比
| 管材类型 | 内壁状态 | 摩擦系数参考 | 牵引影响 |
|---|---|---|---|
| 涂塑钢管(内外涂PE/EP) | 光滑涂层,端口倒角 | ≤0.3 | 长距离牵引阻力小,护套磨损低 |
| 热浸塑钢管(N-HAP) | 内壁热浸塑层 | ≤0.35 | 耐腐与光滑兼顾,直埋浸水段适用 |
| 连续缠绕DBJ导管 | 连续缠绕成型内壁 | ≤0.3 | 无接缝,顶管拉管段优势明显 |
| 普通镀锌钢管 | 内壁锌瘤、焊缝凸起 | 偏高 | 长距离牵引拉力上升快,需增加工作井 |
常见问题:选型、验收与供货细节
Q1: 涂塑钢管的内壁摩擦系数0.3对长距离穿缆有什么实际意义?
答: 摩擦系数直接影响牵引拉力。同样路由与电缆,摩擦系数从普通镀锌管的偏高水平降到0.3以内,起始拉力明显下降,单段可牵引长度增加,中间工作井数量可以减少。拉力降下来,电缆外护套受到的刮擦也随之减轻,耐压试验一次通过的概率更高。
Q2: 穿缆时电缆外护套被划伤,常见原因有哪几个?
答: 常见三类:管口未倒角或有毛刺,牵引时形成剪切;内壁有纵向条纹或流挂,长距离摩擦累积成磨痕;管内残留砂浆、铁屑与杂物,随牵引移动刮擦护套。三类原因在现场都能通过穿缆前通球、手电照内壁、端口打磨三道工序排除。
Q3: 涂塑钢管和热浸塑钢管在穿缆性能上怎么选?
答: 两者内壁都光滑,摩擦系数接近。差别在工况:直埋、浸水、沿海与化工环境优先热浸塑钢管,钢基体承压、涂层防腐;过路过桥、明敷与排管段用涂塑钢管,机械强度与绝缘兼顾,造价与供货周期更灵活。同一项目可以分段混用。
Q4: 涂塑钢管端口倒角有什么标准做法?
答: 切割后用砂轮把内缘倒成平缓圆弧,倒角面平整、无毛刺、无锌瘤,随即清除铁屑并贴封口纸。倒角角度按管径调整,大口径取更平缓的过渡。穿缆前再检查一遍,间隔时间长的加装护口套,防止回填与运输阶段磕碰变形。
Q5: 批量采购涂塑钢管,怎么在到货当天判断内壁质量?
答: 三个动作:强光手电照内壁,看涂层是否连续、有无流挂与杂质;手指触摸内壁,判断有无黏感与颗粒;检查端口倒角与管身涂层厚度读数。三项都过,再核对本批检验报告中的涂层厚度、附着力与压扁数据,当天签收。
标准依据与工程边界
本文技术参数与做法依据GB/T 20041.1-2015《电气安装用导管系统 第1部分:通用要求》、CJ/T 120《给水涂塑复合钢管》,并结合企业检验记录与项目实践整理;各规格的检验数据以对应送检批次报告为界。具体项目的管材规格、等级与验收指标以批准设计文件、招标文件、合同及技术规范为准。
资料与下一步
需要核对本规格参数可看涂塑钢管技术页,需要横向比对可看涂塑钢管产品页,索取样品、批次资料与报价可走三款管材选型对照。
福达未来工程对接
湖南福达未来钢塑管业有限公司|技术咨询 15399973028(何经理)|座机 0731-84111758|长沙经济技术开发区漓湘东路18号|仓储中转:长沙县黄兴大道花园村|可按项目工况出具管材配比表、批次检验资料与报价核算单。